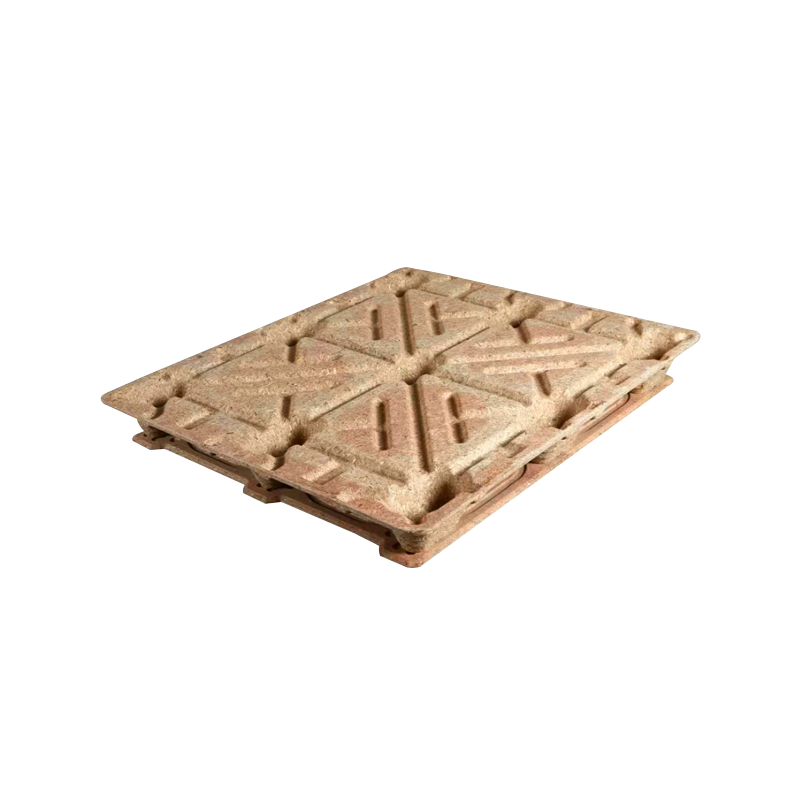
Los adhesivos pueden representar solo una fracción del material utilizado en los embalajes de madera diseñada, pero tienen una influencia enorme en las emisiones, la resistencia a la humedad, el rendimiento estructural y la eficiencia de fabricación. A medida que los productores de embalajes buscan formas de utilizar más fibra de madera reciclada y al mismo tiempo responder a expectativas medioambientales más estrictas, la química de los adhesivos se está convirtiendo en una parte cada vez más importante de la ingeniería de productos.
El cambio no es tan sencillo como sustituir una resina convencional por una alternativa “verde”. La urea-formaldehído, los sistemas modificados con melamina, las resinas fenólicas, el pMDI y los aglutinantes de base biológica emergentes se comportan de manera diferente durante la mezcla, el prensado en caliente y el servicio. Por lo tanto, el desafío para los fabricantes es reducir las emisiones sin sacrificar la velocidad de producción, la resistencia de los palés o la durabilidad en entornos logísticos húmedos.
Cambio de industria: La selección de adhesivos está pasyo de una decisión de formulación previa a una parte medible del rendimiento del embalaje, el control de emisiones y el abastecimiento de materiales.
Por qué los adhesivos se están convirtiendo en un problema cada vez mayor en los envases de madera sintética
Las partículas y fibras de madera no se convierten en un producto de embalaje diseñado simplemente porque se comprimen. El aglutinante transfiere tensión entre partículas, mantiene unida la estructura moldeada y ayuda a determinar cómo responde el producto terminado a la humedad, el impacto y la manipulación repetida.
Durante décadas, la industria de la madera industrial ha dependido en gran medida de familias de adhesivos termoendurecibles establecidas, como la urea-formaldehído (UF), la melamina-urea-formaldehído (MUF) y el fenol-formaldehído (FP). Estos sistemas siguen siendo importantes porque ofrecen cadenas de suministro maduras, procesamiento predecible y curado relativamente rápido. pMDI, un sistema a base de isocianato, es otra opción ampliamente utilizada cuyo se requiere una fuerte unión y resistencia a la humedad.
Al mismo tiempo, se están ampliando los esfuerzos de investigación y comercialización en torno a aglutinantes a base de lignina, taninos, soja, almidón, furano y ácidos orgánicos. Una revisión de 2026 de los adhesivos para madera de base biológica señala que la viabilidad industrial depende no solo de la fuerza de la unión final sino también de la viscosidad, el contenido de sólidos, el tiempo de prensado, la consistencia de la materia prima, la resistencia a la humedad y el costo.
Por eso términos como bajas emisiones , sin formaldehído añadido and de base biológica no deben ser tratados como intercambiables. Una formulación puede reducir las emisiones de formaldehído sin tener una base biológica, mientras que un adhesivo renovable aún puede requerir reticulantes sintéticos o curado a alta temperatura.
Los sistemas adhesivos convencionales y emergentes tienen diferentes compensaciones
No existe una única química adhesiva que sea ideal para cada aplicación de embalaje de madera. La elección de la resina depende de la exposición esperada a la humedad, el equipo de producción, el ciclo de la prensa, la condición de la materia prima, el rendimiento mecánico requerido y los objetivos de costos.
| Sistema adhesivo | Principales ventajas | Consideraciones clave |
| UF | Curado rápido, tecnología establecida y costo competitivo. | Emisiones de formaldehído y resistencia a la humedad relativamente limitada. |
| MUF | Resistencia al agua mejorada en comparación con la UF convencional | Todavía basado en parte en la química del formaldehído. |
| PF | Gran durabilidad y buena resistencia a la humedad. | Mayores requisitos de curado y diferentes características de procesamiento. |
| pMDI | Unión fuerte y alta resistencia a la humedad sin química de resina a base de formaldehído. | La manipulación, la exposición ocupacional, el desmoldeo y los costos requieren control |
| Lignina / Tanino | Materias primas renovables con química adecuada para redes de tipo fenólico | La variabilidad de la materia prima, la viscosidad y la optimización del curado siguen siendo desafíos |
| Soja / Proteína | Renovable y potencialmente adecuado para sistemas libres de formaldehído. | La durabilidad en húmedo a menudo requiere modificación o reticulación. |
| A base de almidón | Abundante materia prima renovable | La hidrofilicidad y la resistencia a la humedad pueden limitar las aplicaciones. |
La investigación actual sugiere que la lignina y el tanino se encuentran entre las plataformas renovables más prometedoras para la sustitución parcial en sistemas de tipo fenólico porque sus estructuras aromáticas son químicamente compatibles con las redes termoestables. La soja y el almidón también son atractivos, pero su afinidad natural por el agua significa que a menudo se necesita una mejor reticulación para aplicaciones exigentes.
Para los envases industriales, esto significa que la transición probable puede ser gradual. Los sistemas híbridos que reducen los ingredientes de origen fósil o a base de formaldehído y al mismo tiempo conservan el rendimiento comprobado de curado y humedad pueden llegar a la producción industrial más rápido que las formulaciones completamente de base biológica.
Los adhesivos de bajas emisiones cambian el proceso de prensado en caliente
Cambiar la química de los adhesivos puede requerir más que una nueva especificación de materia prima. Puede cambiar toda la ventana de fabricación de un producto de madera moldeada.
Carga de resina
Muy poco adhesivo puede reducir la unión interna, mientras que el exceso de resina aumenta los costos y puede afectar el comportamiento de curado.
Viscosidad
El adhesivo debe distribuirse consistentemente a través de las fibras de madera sin crear áreas localizadas ricas o pobres en resina.
Humedad de la fibra
El agua influye en la penetración del adhesivo, la generación de vapor, el curado y la estabilidad dimensional durante el prensado en caliente.
Temperatura de prensa
Diferentes químicas requieren diferentes condiciones térmicas para formar una red polimérica estable.
Hora de prensa
Una resina que funciona bien en el laboratorio puede resultar antieconómica si el curado industrial lleva mucho más tiempo.
Desmoldeo
La química del adhesivo puede afectar el desmoldeo, el estado de la superficie y el tiempo de inactividad de la producción.
El tiempo de prensa es particularmente importante en la producción de paletas moldeadas. Una formulación de laboratorio puede lograr excelentes propiedades mecánicas después de un curado prolongado a alta temperatura, pero ese resultado no necesariamente se traduce en una línea de producción comercialmente viable. Por lo tanto, las investigaciones recientes sobre adhesivos evalúan cada vez más el tiempo de impresión específico y las condiciones de procesamiento junto con mediciones de resistencia.
La fibra de madera reciclada añade otra variable. El aserrín, las virutas de madera y otros residuos recuperados pueden diferir en humedad, especies, tamaño de partículas y condición de la superficie. El sistema adhesivo debe tolerar esta variabilidad o el fabricante debe controlar la materia prima más estrictamente antes del moldeo.
Rendimiento del adhesivo industrial Fuerza de unión Resistencia a la humedad Curado rápido Procesamiento estable Emisiones aceptables Costo competitivo
La fuerza de unión y la resistencia a la humedad siguen siendo lo primero
Las menores emisiones tienen poco valor comercial si el embalaje terminado no puede sobrevivir a su entorno logístico. Los palés y otros embalajes de transporte pueden encontrarse con almacenes húmedos, ciclos de temperatura, condensación de contenedores, exposición temporal al aire libre y manipulación repetida con montacargas.
La resistencia de la unión seca es sólo una parte del requisito de rendimiento. Los adhesivos también influyen en la cohesión interna, el comportamiento de flexión, la resistencia al impacto, la estabilidad dimensional y la capacidad de las estructuras moldeadas para conservar sus propiedades después de la exposición a la humedad.
Este es uno de los principales desafíos para algunos sistemas adhesivos renovables. Los aglutinantes a base de proteínas y almidón pueden proporcionar un rendimiento útil de unión en seco, pero su estructura hidrófila puede dificultar la durabilidad en húmedo. Por lo tanto, se utilizan frecuentemente formulaciones de modificación química, reticulación o híbridas para reducir la sensibilidad a la humedad. Los sistemas de lignina y tanino pueden ofrecer un mayor potencial hidrotermal, aunque el comportamiento de curado y la consistencia de la materia prima aún requieren optimización.
Para paletas de madera moldeada, los compradores deben evaluar:
- Rendimiento de carga de paletas terminadas en lugar de solo la química de la resina
- Estabilidad dimensional después del acondicionamiento.
- Humedad y exposición esperada durante el transporte
- Durabilidad de manipulación y montacargas
- Consistencia entre lotes de producción.
- Si los cambios de adhesivo requieren diferentes condiciones de almacenamiento o uso
En última instancia, el desarrollo del adhesivo debe validarse a través del producto de embalaje terminado. Una resina que funciona bien en una pequeña muestra de laboratorio puede comportarse de manera diferente cuando se usa en una plataforma moldeada de tamaño completo con nervaduras, patas, espesores de pared variables y áreas de carga concentradas.
Las regulaciones sobre formaldehído están prestando cada vez más atención al control de emisiones
Los cambios en la regulación también están influyendo en el desarrollo de adhesivos. En la Unión Europea, la entrada 77 del Anexo XVII de REACH aplica nuevas restricciones de liberación de formaldehído a los artículos relevantes comercializados después del 6 de agosto de 2026. El reglamento establece un límite de 0,062 mg/m³ para muebles y artículos de madera and 0,080 mg/m³ para otros artículos bajo condiciones de prueba específicas, al tiempo que proporciona exenciones definidas.
Sin embargo, en el caso del embalaje industrial, estos límites no deben interpretarse en el sentido de que cada palé se somete automáticamente a requisitos de prueba idénticos. La construcción del producto, el uso previsto y las exenciones aplicables deben evaluarse para el artículo y el mercado reales.
Estados Unidos utiliza un marco regulatorio diferente. La regla de formaldehído del Título VI de la TSCA de la EPA se centra en productos de madera compuesta regulados, como madera contrachapada de madera dura, tableros de fibra de densidad media y tableros de partículas, así como ciertos productos terminados que los contienen. Por lo tanto, no debería generalizarse a todos los palés de madera reconstituida.
Sin embargo, la dirección del viaje es clara: la medición de las emisiones se está estandarizando cada vez más. En febrero de 2026, la EPA propuso actualizar varias normas de prueba a las que se hace referencia y agregar la ISO 12460-2:2024, un método de cámara a pequeña escala, como método adicional de control de calidad para las emisiones de formaldehído de productos de madera compuesta regulados.
Para los fabricantes de envases, esto refuerza el valor de documentar la química de los adhesivos, la composición del producto y los métodos de prueba en lugar de depender de afirmaciones amplias como “ecológico” o “no tóxico”.
Los adhesivos de base biológica podrían conectar dos corrientes secundarias industriales
Uno de los avances más interesantes es la posibilidad de combinar fibras de madera recicladas con adhesivos derivados en parte de corrientes secundarias de biomasa.
La lignina se produce en grandes cantidades en operaciones de pulpa y biorrefinería y contiene estructuras aromáticas que pueden usarse en sistemas adhesivos fenólicos modificados. Los taninos extraídos de materiales vegetales ofrecen una química fenólica relacionada. Las proteínas y los almidones de soja proporcionan otras plataformas renovables, mientras que los derivados de furano y los ácidos orgánicos se están investigando como rutas alternativas de reticulación.
Residuos del procesamiento de la madera Aglomerante renovable/de bajas emisiones → Embalaje de madera diseñada
Esto crea un atractivo concepto de economía circular: una corriente industrial proporciona la fibra de refuerzo, mientras que otro recurso renovable suministra parte de la química del adhesivo.
El concepto todavía requiere una ingeniería cuidadosa. Una formulación de base biológica no tiene automáticamente un impacto menor si requiere una purificación intensiva, reticulantes costosos, una carga de resina inusualmente alta o ciclos de prensado en caliente mucho más largos. Por lo tanto, revisiones recientes enfatizan el rendimiento del ciclo de vida y la viabilidad tecnoeconómica junto con el contenido renovable.
En consecuencia, es probable que la adopción industrial a corto plazo incluya una combinación de enfoques: resinas convencionales optimizadas con menores emisiones, pMDI y otras rutas sin formaldehído añadido, formulaciones híbridas parcialmente de base biológica y sistemas seleccionados totalmente de base biológica donde se puedan cumplir los requisitos de procesamiento y durabilidad.
La química de los adhesivos se está convirtiendo en parte de la ingeniería de envases
Para los fabricantes de embalajes de madera sintética, los adhesivos ya no pueden considerarse sólo un ingrediente de procesamiento oculto. Afectan las reclamaciones medioambientales, la velocidad de producción, la resistencia a la humedad, el comportamiento mecánico, el coste de fabricación y, cada vez más, las preguntas de los compradores internacionales.
Por lo tanto, para las paletas de madera moldeada hechas de fibras recicladas, la siguiente etapa de desarrollo requerirá una optimización coordinada de todo el sistema de materiales: limpieza de las fibras, distribución de partículas, humedad, química del aglutinante, carga de resina, temperatura del molde, presión de prensado y tiempo de curado.
Las soluciones de bajas emisiones más exitosas no serán necesariamente aquellas con la química de laboratorio más ambiciosa. Serán los sistemas que reduzcan las emisiones y al mismo tiempo sigan ofreciendo una producción estable, un rendimiento logístico predecible y costes comercialmente realistas.
¿Evaluando paletas de madera moldeada para logística industrial?
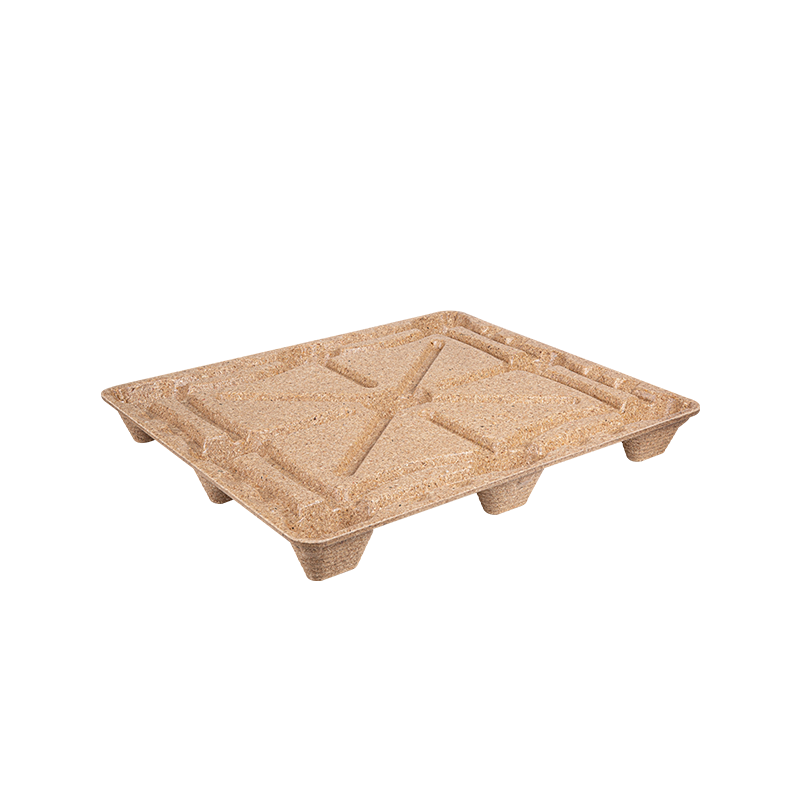
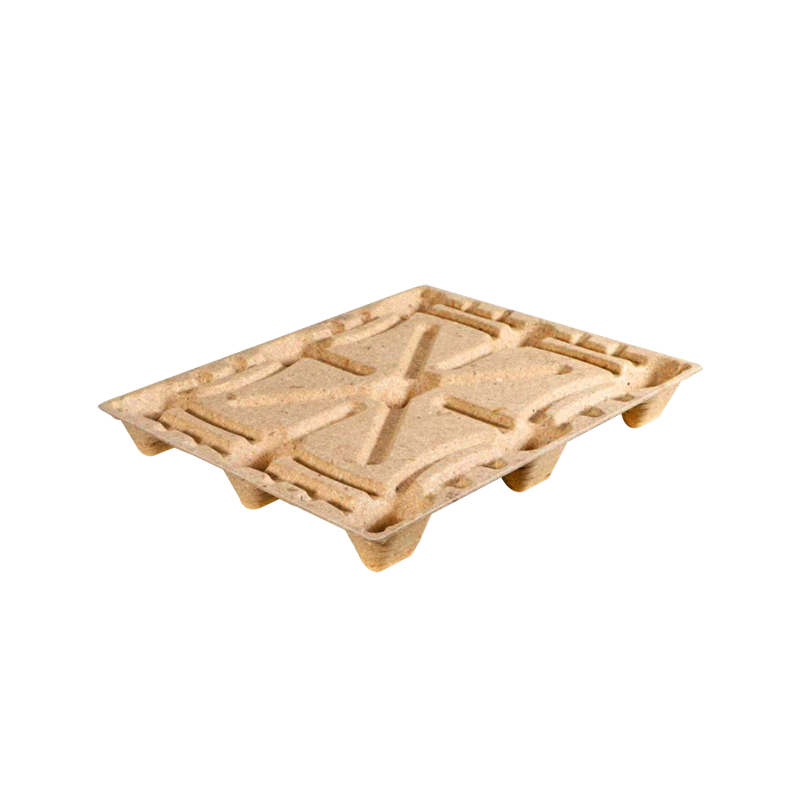
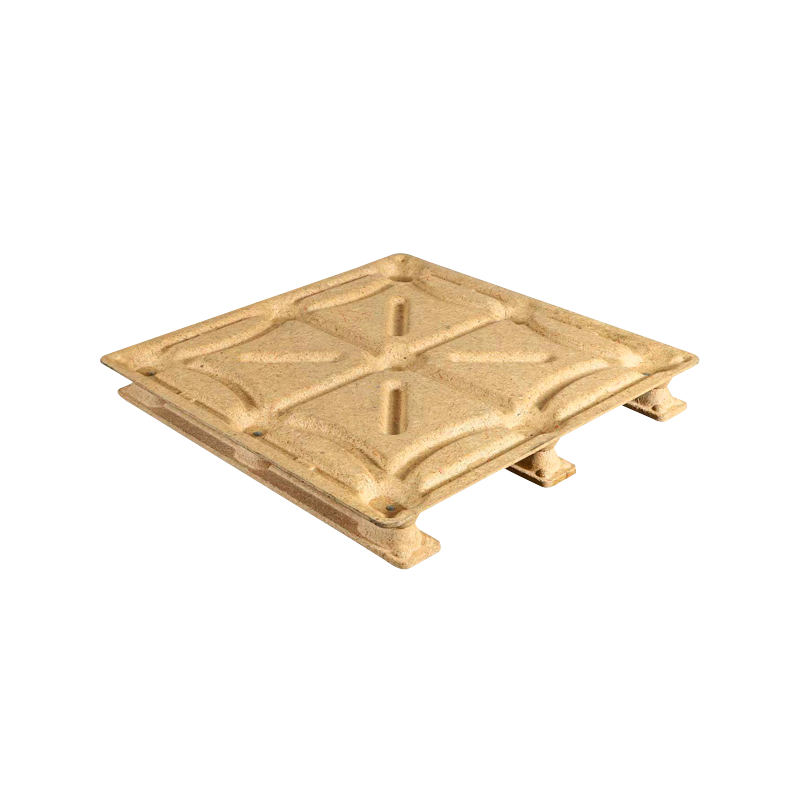
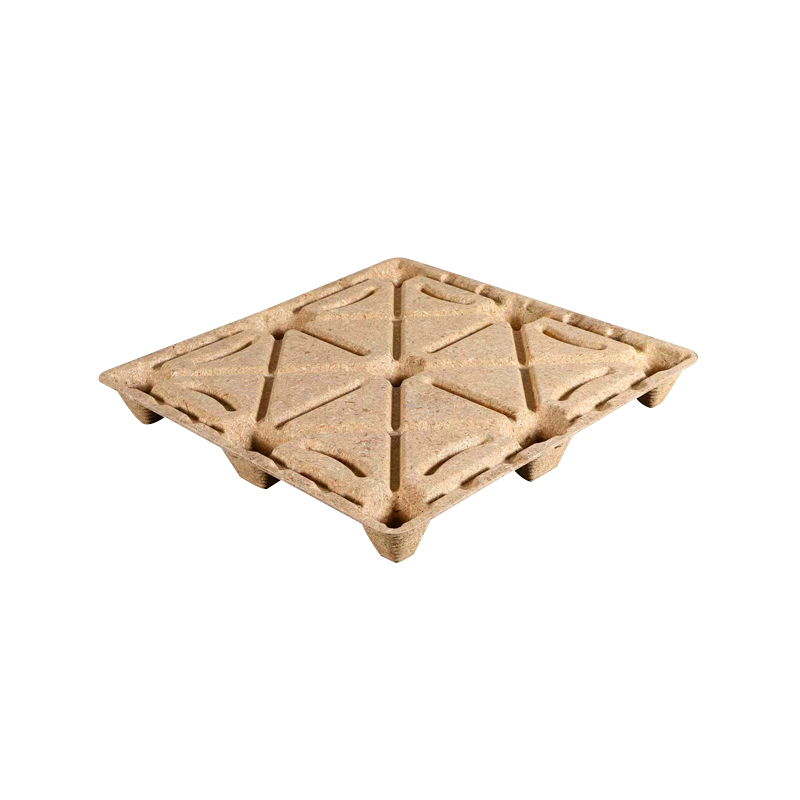
Ronsun Import & Export Co., Ltd. ofrece soluciones de paletas de madera moldeada para aplicaciones de fabricación, almacenamiento y envío internacional. Los requisitos de los palés se pueden evaluar según las dimensiones, el peso de la carga, las condiciones de manipulación, el entorno de almacenamiento y el mercado de destino.
Preguntas frecuentes
¿Qué adhesivos se utilizan habitualmente en los embalajes de madera de ingeniería?
Los sistemas industriales comunes incluyen UF, MUF, PF y pMDI. Las alternativas emergentes incluyen formulaciones a base de lignina, tanino, soja, almidón, furano y ácidos orgánicos, aunque su madurez comercial y rendimiento varían considerablemente.
¿Cuál es la diferencia entre los adhesivos con bajo contenido de formaldehído, sin formaldehído añadido y los adhesivos de base biológica?
El bajo contenido de formaldehído generalmente describe un sistema diseñado para reducir las emisiones de formaldehído. El formaldehído sin adición se refiere a formulaciones que no utilizan intencionalmente resinas a base de formaldehído. De base biológica describe el origen de parte o de la totalidad de la materia prima del adhesivo. Estos términos describen diferentes características y no deben usarse indistintamente.
¿Los adhesivos de base biológica son lo suficientemente fuertes para tarimas de madera moldeada?
Algunas formulaciones muestran un rendimiento mecánico prometedor, pero la idoneidad depende del curado, la resistencia a la humedad, la carga de resina, la condición de la materia prima y el entorno de servicio previsto para la plataforma. Las pruebas de paletas terminadas siguen siendo esenciales.
¿Cómo afecta la selección del adhesivo a la producción de palés moldeados?
La química del adhesivo puede cambiar la viscosidad, el comportamiento de mezcla, la tolerancia a la humedad, la temperatura de la prensa, el tiempo de curado, el desmoldeo y el rendimiento de la producción. Por lo tanto, cambiar de sistema adhesivo puede requerir cambios en algo más que la resina misma.
¿Los adhesivos de bajas emisiones facilitan automáticamente el reciclaje de los palés?
No. Las opciones al final de su vida útil dependen de la composición completa del producto, la química del aglutinante, los aditivos, la contaminación y la infraestructura de recuperación local. Las menores emisiones durante el uso no garantizan automáticamente una mayor reciclabilidad.
¿Qué regulaciones sobre formaldehído deberían considerar los compradores de embalajes de madera sintética?
Los requisitos varían según el mercado y la clasificación del producto. La UE ha introducido nuevos límites de liberación de formaldehído según REACH, mientras que Estados Unidos regula productos de madera compuestos específicos según el Título VI de TSCA. Los compradores deben confirmar qué requisitos se aplican al producto de embalaje real y su uso previsto.
 English
 Français
 Español
 عربى