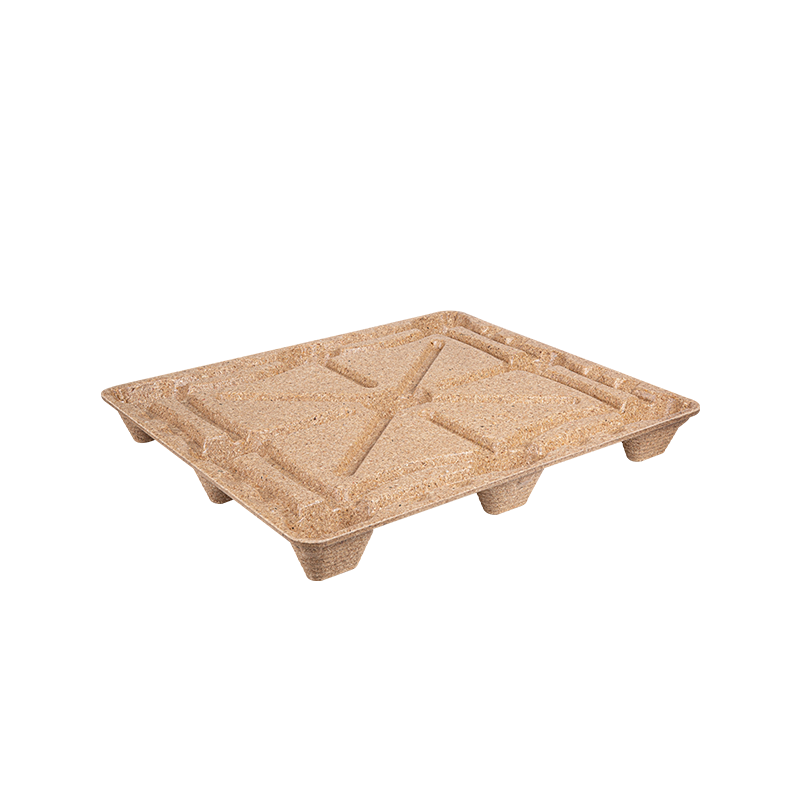
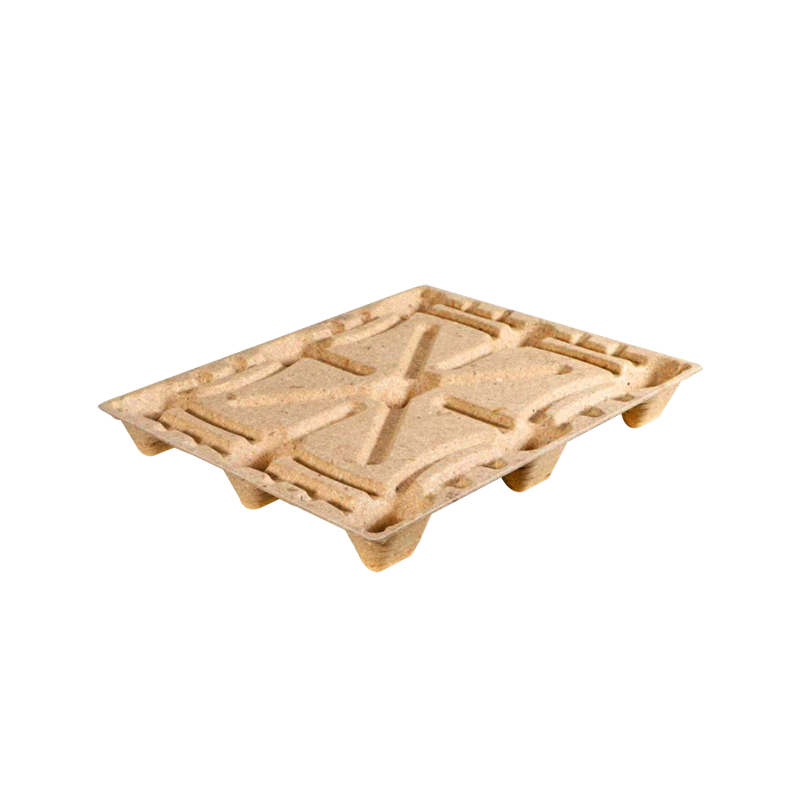
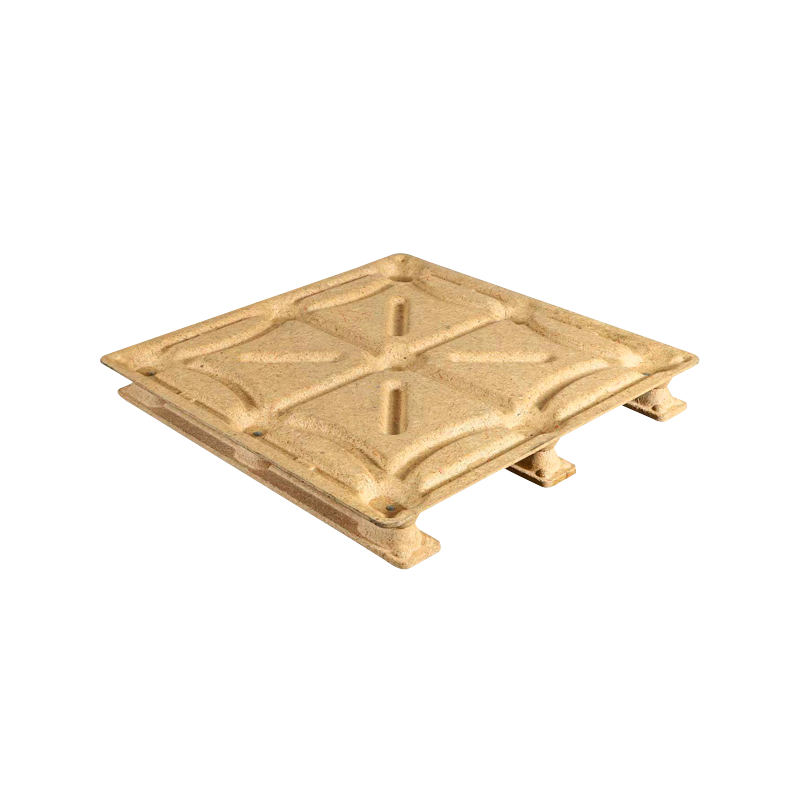
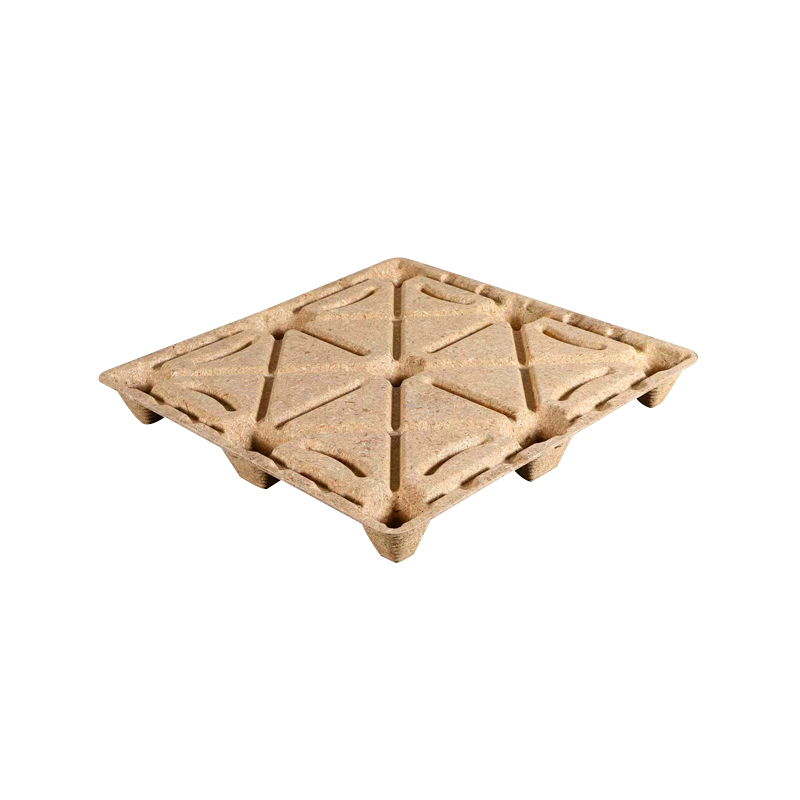
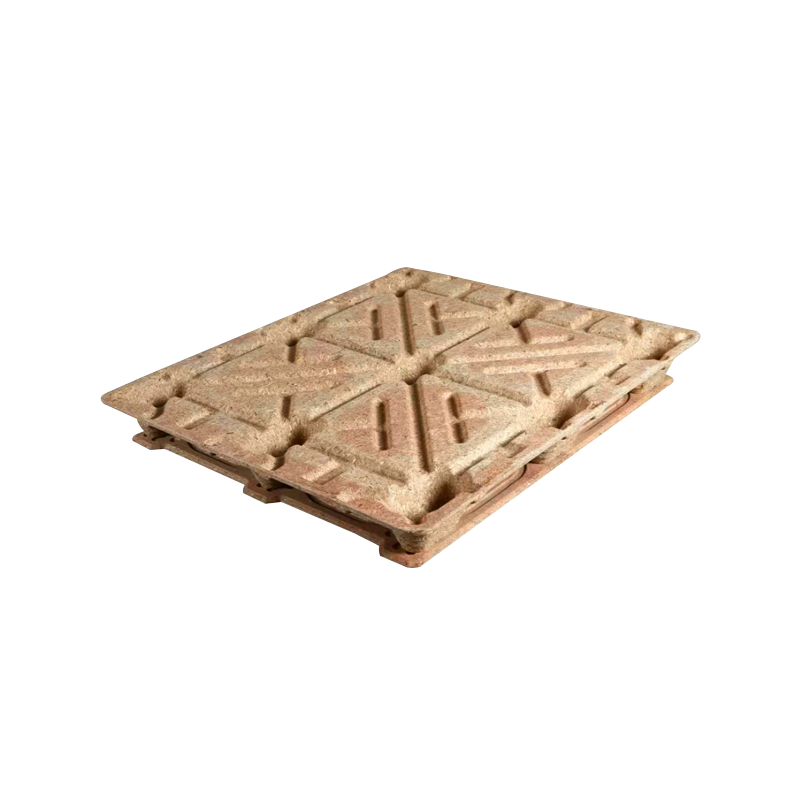
Reducir el peso de los palés puede reducir el consumo de material, simplificar la manipulación y disminuir la cantidad de embalaje transportado en masa con cada envío. Pero en el caso de las tarimas de madera moldeada, aligerarlas no es simplemente una cuestión de utilizar menos fibra. Retire el material de la ubicación incorrecta y el resultado puede ser una deflexión excesiva de la plataforma, patas débiles, áreas de entrada de las horquillas dañadas o un rendimiento de apilamiento reducido.
Por lo tanto, el desafío de ingeniería es más preciso: los fabricantes deben eliminar la masa innecesaria y al mismo tiempo preservar el material y el soporte estructural necesarios en áreas de alta tensión. La geometría del molde, la distribución de la densidad, la preparación de las partículas de madera, la dosificación del aglutinante, el peso de la carga y los parámetros de prensado en caliente contribuyen al equilibrio final entre resistencia y peso.
Principio fundamental: El objetivo no es fabricar el palet más ligero posible. Se trata de fabricar el palé más ligero que cumpla consistentemente con los requisitos de rendimiento de la aplicación logística prevista.
El peso de la plataforma es un objetivo de ingeniería, no solo un objetivo de ahorro de material
Cada kilogramo añadido a un palet tiene consecuencias. Más peso normalmente significa más fibra de madera y aglutinante, costo de material adicional y más masa de embalaje que se mueve a lo largo de la cadena de suministro. Para envíos que se acercan a los límites de carga útil de camiones o contenedores, la tara de la plataforma también puede reducir la cantidad de carga vendible que se puede transportar.
El extremo opuesto crea un problema diferente. Una tarima que ha sido aligerada agresivamente aún puede parecer aceptable aunque muestre una flexión excesiva bajo carga, debilidad local alrededor de los pies o resistencia insuficiente al manejo repetido del montacargas.
Esta es la razón por la cual el desarrollo de paletas moldeadas se centra cada vez más en eficiencia fuerza-peso en lugar de peso solo. Los fabricantes determinan el rendimiento estructural requerido para la aplicación y luego trabajan hacia atrás para optimizar el uso del material.

demasiado pesado Mayor consumo de material Mayor masa de transporte Densidad potencialmente innecesaria
OPTIMIZAR
Demasiado ligero Mayor riesgo de deflexión Estructuras locales débiles Durabilidad de manipulación reducida
El diseño correcto también depende de cómo se apoyará el palet. Un palet que descansa completamente sobre el suelo experimenta tensiones diferentes que uno apoyado sobre vigas de estanterías de un almacén o manipulado repetidamente por carretillas elevadoras. Por esta razón, la reducción de peso siempre debe evaluarse en función de condiciones definidas de carga y manipulación.
La geometría del molde determina dónde se necesita realmente el material
Una de las características importantes de la fabricación de paletas de madera moldeada es que la paleta puede formarse como una estructura tridimensional integrada. En lugar de depender únicamente de tablas y bloques uniformes, los ingenieros pueden crear nervaduras, pies, transiciones curvas y zonas reforzadas de entrada de horquillas directamente en el molde.
Esto hace posible colocar más material donde la demanda estructural es alta y reducir el material innecesario donde las tensiones son menores.
| Área de palet | Demanda Mecánica Primaria | Estrategia típica de control de peso |
| Centro de cubierta | Carga de carga doblada y distribuida. | Utilice nervaduras o contornos para aumentar la rigidez sin aumentar uniformemente el espesor. |
| Pies | Compresión, apilamiento e impacto local. | Mantener suficiente material local y densidad. |
| Zonas de entrada de horquillas | Manipulación e impacto repetidos. | Reforzar la geometría alrededor de las zonas de contacto. |
| Esquinas | Manejo del impacto y el estrés local. | Mantenga un espesor controlado y transiciones suaves |
| Superficies de baja tensión | Demanda estructural limitada | Elimine el volumen innecesario cuando las pruebas confirmen que es seguro |
Las nervaduras pueden agregar rigidez sin agregar espesor a toda la plataforma
Aumentar el grosor de una plataforma de paleta completa es una forma sencilla de agregar material, pero rara vez es la forma más eficiente de aumentar la rigidez. Las nervaduras colocadas correctamente pueden aumentar la profundidad de la sección de la estructura y mejorar la resistencia a la flexión mientras concentran el material a lo largo de importantes rutas de carga.
El mismo principio se utiliza ampliamente en los componentes industriales moldeados: la geometría hace parte del trabajo estructural de modo que el material no tiene que hacerlo todo únicamente a través de la masa.
Los pies y las zonas de transición no se pueden aclarar indiscriminadamente
Los pies de paleta transportan cargas concentradas y las transfieren a la plataforma. Por lo tanto, las zonas que conectan los pies, las nervaduras y la cubierta principal pueden sufrir tensiones locales elevadas.
Si el aligeramiento crea cambios abruptos de espesor o material insuficiente alrededor de estas transiciones, la plataforma puede desarrollar zonas débiles incluso si su densidad promedio sigue siendo aceptable. Las transiciones redondeadas, los radios adecuados y el refuerzo local controlado pueden ayudar a distribuir la tensión de forma más eficaz.
Lección de diseño: Quitar 500 gramos de un área de plataforma de baja tensión puede tener muy poco efecto en el rendimiento. Quitar la misma cantidad de una transición crítica de pie o costilla puede tener consecuencias estructurales mucho mayores.
El control de la densidad es tan importante como la geometría de la paleta
El peso de la plataforma está estrechamente relacionado con el volumen moldeado y la densidad del material. Incluso cuando dos paletas provienen del mismo molde, los cambios en el peso de la carga, la humedad, el empaque de partículas o el comportamiento de prensado pueden producir diferentes pesos finales.
Una mayor densidad a menudo mejora el contacto de las partículas y puede aumentar la rigidez estructural, pero maximizar la densidad no es automáticamente deseable. Una densidad excesiva aumenta el consumo de materia prima y la masa de la plataforma y puede proporcionar poco valor adicional una vez que ya se ha logrado el rendimiento requerido.
En el otro extremo del rango, una densidad insuficiente puede resultar en una porosidad excesiva, una mala unión local, una mayor deflexión y una menor resistencia al impacto.
Principio de optimización del peso Apunte a la densidad estable más baja que satisfaga repetidamente el rendimiento estructural requerido de la plataforma.
La densidad promedio no cuenta toda la historia
Dos palets pueden tener exactamente el mismo peso final pero funcionar de forma diferente porque su material se distribuye de forma diferente.
Considere dos paletas de igual masa. En el primero, se concentra suficiente material alrededor de los pies, las costillas y otras estructuras de soporte. En el segundo, el exceso de material permanece en zonas de baja tensión mientras que los pies están relativamente poco llenos. Las básculas muestran el mismo número, pero su eficiencia estructural es diferente.
Por esta razón, los fabricantes necesitan controlar tanto densidad general y distribución de densidad local . La carga constante del molde, el flujo de partículas y el prensado son esenciales para lograr este equilibrio.
El tamaño de las partículas afecta la eficiencia con la que se puede utilizar el material
Los residuos de madera reciclada utilizados para paletas moldeadas pueden contener partículas de diferentes tamaños y formas. Esa distribución afecta la facilidad con la que el material llena el molde, la densidad con la que se juntan las partículas y la cantidad de aglutinante que se requiere para crear una estructura estable.
Las partículas de gran tamaño pueden dificultar el llenado de secciones delgadas
Es posible que las partículas grandes no se distribuyan fácilmente en nervaduras estrechas, esquinas o elementos moldeados profundos. Un llenado deficiente puede crear huecos o áreas de baja densidad, lo que lleva a los fabricantes a compensar aumentando el peso total de la carga. Eso añade masa sin necesariamente resolver el problema real.
Las multas excesivas pueden aumentar la demanda de carpetas
Las partículas muy finas tienen una superficie elevada en relación con su masa. Cuando la proporción de finos aumenta significativamente, la demanda de adhesivo y el comportamiento de procesamiento pueden cambiar. Por lo tanto, una formulación diseñada para una distribución de partículas puede volverse menos eficiente si la materia prima cambia hacia un material mucho más fino.
| Condición de la materia prima | Posible efecto de fabricación | Posible consecuencia del peso |
| Demasiadas partículas de gran tamaño | Mal relleno en áreas detalladas | Se puede utilizar un cargo adicional para compensar |
| Multas excesivas | Mayor superficie y diferente demanda de aglutinante | Posible aumento de resina o densidad. |
| Mezcla de partículas altamente variable | Cambiar la densidad aparente entre lotes | El peso del palet terminado se vuelve menos estable |
| Distribución controlada de partículas | Llenado y compactación más predecibles | Carga más estable y peso final |
Por tanto, el objetivo no es identificar un tamaño de partícula universal para cada palet moldeado. Los fabricantes establecen una distribución del tamaño de las partículas que funciona con la geometría específica del molde, el sistema aglutinante, las condiciones de la prensa y el rendimiento requerido de la paleta.
La optimización del aglutinante puede reducir la masa, pero muy poco genera falsos ahorros
El adhesivo también contribuye a la masa y al coste total del palé. Reducir la dosis de aglutinante puede parecer una estrategia fácil de aligerar, pero la relación entre el contenido de aglutinante y el rendimiento no es lineal.
Si los niveles de aglutinante caen por debajo del rango de procesamiento validado, los fabricantes pueden ver una unión interna reducida, una mayor sensibilidad a la humedad, un rendimiento de impacto más débil o mayores tasas de desechos. Cualquier pequeño ahorro de material puede desaparecer rápidamente si más paletas no pasan la inspección o funcionan mal en servicio.
Una mejor distribución puede ser más valiosa que más adhesivo
Un desafío común en el proceso es la distribución desigual del aglutinante. Algunas áreas de la mezcla de fibras pueden volverse ricas en resina mientras que otras reciben adhesivo insuficiente. Aumentar la dosis total de aglutinante puede ocultar parcialmente el problema, pero no resuelve la falta de uniformidad subyacente.
Una humedad de la fibra más constante, una distribución controlada de las partículas, una viscosidad del adhesivo estable y una mezcla efectiva pueden permitir a los fabricantes lograr una unión confiable sin utilizar resina excesiva como margen de seguridad.
La eficiencia de los materiales no proviene únicamente de la reducción de las especificaciones. Mejorar la consistencia del proceso puede reducir la necesidad de exceso de fibra y aglutinante que se agregaban previamente para compensar la variación de la producción.
El control del peso de la carga evita tarimas débiles y con sobrepeso
Antes del prensado en caliente, se introduce en el molde una cantidad medida de fibra preparada y aglutinante. Esto se conoce comúnmente como cargo. La consistencia de esta carga influye directamente en el peso del palet terminado.
Una carga excesiva puede producir una plataforma con sobrepeso, aumentar el consumo de material y contribuir a la formación de rebabas alrededor de las áreas de separación del molde. Una carga insuficiente puede provocar un llenado incompleto, costillas finas, pies débiles o zonas de baja densidad.
Preparación de materia prima → Mezcla de aglutinantes → Carga medida → Prensado en caliente → Peso de la plataforma terminada
La dosificación basada en el peso es particularmente útil cuando se trata de fibra reciclada porque la densidad aparente puede cambiar entre lotes de material. Un volumen de tolva que ayer contenía una masa determinada puede contener una masa diferente hoy si cambian el tamaño de las partículas, la humedad o la compactación.
El peso de la paleta terminada también es una señal de producción
Los fabricantes pueden utilizar el peso final como algo más que una especificación del producto. Puede funcionar como un indicador temprano de control de procesos.
Si las paletas del mismo molde se vuelven gradualmente más pesadas, la causa puede incluir un aumento del peso de la carga, un cambio de humedad, una densidad aparente diferente de la materia prima o una mayor adición de aglutinante. Si la variabilidad del peso aumenta repentinamente, puede indicar que la preparación del material aguas arriba se ha vuelto menos estable.
| Tendencia de peso | Posible área a investigar |
| El peso medio aumenta gradualmente | Configuraciones de carga, humedad, dosificación de aglutinante o densidad de materia prima |
| El peso medio disminuye gradualmente | Carga insuficiente, cambios en el flujo de material o calibración de dosificación |
| Variación de peso creciente | Consistencia de la materia prima, variación de humedad o inestabilidad de la dosificación |
| Peso correcto pero resultados de prueba más débiles | Distribución de densidad, condiciones de unión o prensado en lugar de masa total |
El prensado en caliente determina si menos material aún puede funcionar de manera confiable
El diseño liviano depende de un proceso de moldeo estable. Incluso una paleta bien diseñada con material cuidadosamente preparado puede perder rendimiento si la presión, la temperatura o el tiempo de curado varían más allá de la ventana de producción validada.
Presión
Controla la consolidación, el contacto de partículas y la densidad estructural final. Una presión insuficiente puede dejar regiones mal consolidadas.
Temperatura
Influye en el curado del aglutinante, el comportamiento de la fibra de madera y el movimiento de la humedad durante el ciclo de moldeo.
Tiempo de permanencia
Proporciona tiempo para la consolidación y el curado del adhesivo. Un tiempo insuficiente puede dejar la vinculación interna incompleta.
Humedad
Interactúa con la transferencia de calor, la plastificación de fibras y la generación de vapor durante el prensado.
Esta relación explica por qué la reducción de material normalmente debería seguir a la estabilización del proceso en lugar de precederla. Si un fabricante reduce el peso de la carga antes de que la humedad, la temperatura y la dosificación estén bajo control, la variación natural de la producción puede empujar algunas paletas por debajo del umbral de rendimiento requerido.
Un enfoque más confiable es establecer una línea de base estable, reducir el peso en pasos controlados, probar la plataforma resultante e identificar el punto en el que una mayor reducción de material comienza a comprometer la rigidez, la durabilidad o el rendimiento de manipulación.
Cómo verifican los fabricantes que un palé más ligero sigue siendo lo suficientemente resistente
Un diseño más ligero no debe aprobarse únicamente por su apariencia o por el ahorro de peso calculado. El rendimiento debe verificarse en la plataforma terminada en condiciones de carga representativas de la aplicación prevista.
ISO 8611-1:2025 proporciona métodos de prueba para evaluar nuevas paletas planas y agrupa esos métodos en torno a pruebas de carga nominal, pruebas de carga máxima de trabajo y comparación de durabilidad. ISO 8611-2:2025 aborda los requisitos de rendimiento para establecer cargas nominales y seleccionar pruebas para diferentes entornos de manipulación.
Los estándares también refuerzan un importante principio de ingeniería: las pruebas de carga de laboratorio no eliminan el valor de validar un diseño de paleta específico en su entorno operativo real.
Dimensiones Verifique el tamaño total, la geometría del pie, las aberturas de las horquillas y las características moldeadas críticas.
Peso terminado Confirmar que la producción se mantiene dentro del rango de fabricación definido.
Doblado y Deflexión Evaluar cómo se comporta el pallet en condiciones relevantes de soporte y carga útil.
Compresión Verifique la transferencia de carga a través de plataformas, pies y estructuras de apilamiento.
Manejo dinámico Evaluar la entrada repetida del montacargas, el movimiento y las tensiones prácticas de manejo.
Durabilidad Determine si la manipulación repetida cambia el rendimiento de la plataforma con el tiempo.
Cada cambio de reducción de peso tiene una variable de rendimiento que debe volver a comprobarse
| Cambio de optimización | ¿Qué se debe revalidar? |
| Reducir el espesor de la plataforma | Rigidez a la flexión y deflexión. |
| Reducir el peso total de la carga | Rendimiento general de carga y llenado del molde. |
| Cambiar geometría de costilla | Esfuerzos locales y rigidez de la plataforma. |
| Reducir la dosis de aglutinante | Unión interna y rendimiento contra la humedad. |
| Reducir la densidad media | Durabilidad al impacto, compresión y manejo. |
| Cambiar la distribución de partículas | Consistencia del relleno, resistencia y variación de producción. |
Esta es también la razón por la que las clasificaciones de carga de palés no deben interpretarse sin contexto. La carga estática, la manipulación dinámica y las condiciones de soporte o estantería pueden imponer exigencias muy diferentes al mismo palet.
Un menor peso de la plataforma puede reducir los costos más allá de las materias primas
Una vez que se ha conservado la resistencia requerida, un menor peso de la plataforma puede generar beneficios más allá del simple ahorro de fibra de madera.
Es posible que haya más carga útil disponible en envíos con peso limitado
Considere un envío ilustrativo que utiliza 1000 palés. Si la optimización de ingeniería reduce cada palet en 2 kilogramos sin cambiar su rendimiento requerido, el envío lleva 2000 kg menos de tara de palet.
Esto no produce automáticamente un ahorro de flete. Si el camión o contenedor alcanza su límite de volumen mucho antes de su límite de carga útil, el beneficio puede ser limitado. Pero en envíos con restricciones de peso, una tara de paleta más baja puede dejar más capacidad disponible para carga comercial.
Una masa más baja puede simplificar el manejo de paletas vacías
El peso también afecta los movimientos antes y después de que el palet transporte la carga. Las grandes operaciones logísticas pueden manejar miles de palés vacíos entre líneas de producción, almacenes y áreas de preparación. Reducir la masa innecesaria puede mejorar la eficiencia del manejo de materiales cuando se repite en grandes volúmenes de paletas.
La eficiencia de los materiales respalda un producto más eficiente en el uso de recursos
Usar menos fibra y aglutinante para la misma función logística requerida también puede mejorar la eficiencia del material. Sin embargo, esta ventaja sólo existe si la paleta más liviana mantiene su desempeño previsto y no aumenta los daños o el reemplazo prematuro.
Cálculo ilustrativo de ahorro de peso
2 kg Reducción de peso por palet
1.000 Palets enviados
2.000 kilos Menos masa de embalaje movida
Este ejemplo ilustra únicamente el efecto del peso de tara del pallet. Los ahorros reales en flete dependen de los límites de carga útil, el volumen de envío, las dimensiones de los palés y la configuración de transporte.
El objetivo no es el palet más ligero, sino el palet más eficiente
La optimización del peso en la fabricación de palés de madera moldeada es, en última instancia, un ejercicio de eficiencia estructural. Los fabricantes no pueden lograr un aligeramiento confiable simplemente eliminando la fibra o reduciendo la dosis de aglutinante en todo el producto.
En cambio, los diseños exitosos coordinan geometría del molde, colocación de nervaduras, densidad local, distribución de partículas, control del adhesivo, peso de la carga y condiciones de prensado en caliente . El material se preserva alrededor de las regiones críticas de soporte de carga y se reduce solo cuando los análisis y pruebas de ingeniería demuestran que es innecesario.
El resultado no debe juzgarse únicamente por el peso del palé. Un palet realmente eficiente utiliza la mínima cantidad práctica de material y al mismo tiempo proporciona la estabilidad dimensional, el rendimiento de carga y la durabilidad de manipulación que requiere el sistema logístico.
¿Evaluando los requisitos de carga y peso de paletas de madera moldeada?
Ronsun Import & Export Co., Ltd. suministra soluciones de paletas de madera moldeada para logística industrial, almacenamiento y envío internacional. Las especificaciones de los palés se pueden evaluar según las dimensiones, el peso de la carga, los métodos de manipulación, las condiciones de almacenamiento y los requisitos de aplicación.
Preguntas frecuentes
¿Una paleta de madera moldeada más liviana tiene automáticamente menor resistencia?
No. El rendimiento de la plataforma depende de la geometría estructural, la densidad local, la distribución de la fibra, el rendimiento del aglutinante y las condiciones de fabricación. Una plataforma más liviana con nervaduras eficientes y áreas de carga adecuadamente reforzadas puede funcionar de manera diferente a un diseño más pesado que utiliza el material de manera menos eficiente.
¿Qué determina el peso de un palet de madera moldeada?
Los factores importantes incluyen las dimensiones y geometría de la paleta, la densidad moldeada, el peso de la carga de fibra, el contenido de humedad, la dosificación de aglutinante y la distribución del material en todo el molde.
¿Pueden los fabricantes simplemente reducir la cantidad de fibra de madera para aligerar un palé?
Reducir la fibra sin rediseñar ni probar puede crear un relleno incompleto, áreas de baja densidad, deflexión excesiva o pies y costillas débiles. La reducción de peso debe llevarse a cabo en pasos controlados y seguida de una validación dimensional y de rendimiento.
¿Cómo ayudan las nervaduras a reducir el peso de los palés moldeados?
Las nervaduras aumentan la profundidad estructural y la rigidez en áreas seleccionadas, lo que permite a los fabricantes reforzar rutas de carga importantes sin hacer que toda la plataforma de paletas sea uniformemente más gruesa.
¿Por qué dos paletas de madera moldeada con el mismo peso pueden tener diferente resistencia?
La masa total no muestra dónde se encuentra el material. Las diferencias en la densidad local, la geometría de las nervaduras, la distribución del aglutinante, el empaque de partículas y las condiciones de la prensa pueden producir un rendimiento estructural significativamente diferente con el mismo peso final.
¿Cómo deberían los compradores comparar el peso de los palés y la capacidad de carga?
Los compradores deben considerar la condición de carga indicada, el método de soporte de la plataforma, la deflexión, el entorno de manipulación y la durabilidad en lugar de comparar solo la masa de la plataforma con una cifra de carga general. Las condiciones estáticas, dinámicas y de estanterías pueden imponer exigencias muy diferentes al palet.
 English
 Français
 Español
 عربى